注塑脱模技术 : 原理、工艺与优化技巧全解析
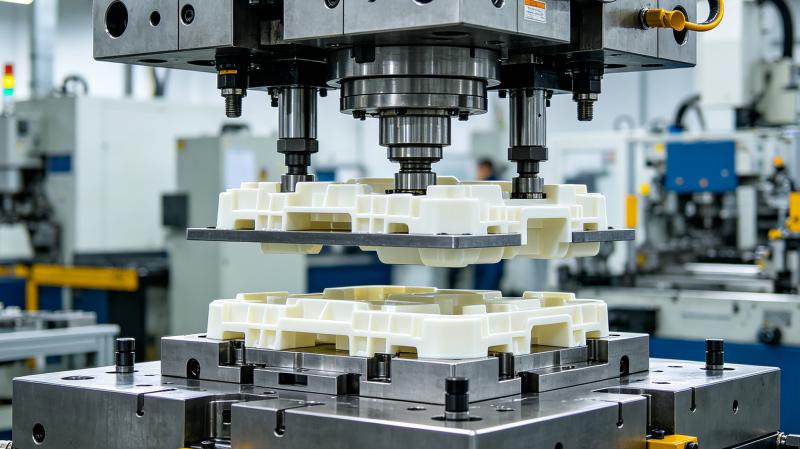
注塑成型是工业制造中应用最广泛的塑性加工技术之一,而脱模作为注塑流程的最后关键工序,直接决定塑料制品的成型质量、外观完整性与生产良率。简单来说,注塑脱模就是待塑料熔体在模具型腔内冷却固化、达到定型强度后,通过专属机构将制品平稳脱离模具的过程,看似简单的顶出动作,实则融合了模具设计、工艺调控、表面处理等多项核心技术。
注塑脱模的核心难点在于克服脱模阻力。塑料制品冷却过程中会发生收缩,紧密贴合模具型芯,产生贴合摩擦力、真空吸附力等多重阻力,若脱模力度不均、时机不当,极易造成产品翘曲、发白、拉伤、变形甚至开裂,严重影响产品精度与外观。因此,脱模技术的核心目标,就是在不损伤制品的前提下,高效、平稳、完整地完成制品与模具的分离。
工业生产中主流的脱模方式分为机械脱模与辅助脱模两大类。机械脱模是最基础、最常用的方式,包含顶针脱模、推板脱模、套管脱模等结构。顶针脱模适配性广,可用于多数常规塑料制品;推板脱模受力均匀,能有效避免制品表面留下顶出痕迹,适合薄壁、平整高精度产品;套管脱模则多用于环形、筒状结构制品,保障脱模受力对称。针对结构复杂、带有倒扣、深腔的异形工件,还会搭配滑块、斜顶等复合脱模机构,规避卡模问题。
辅助脱模技术可进一步提升脱模效果,解决高难度成型痛点。除了传统的脱模剂喷涂、模具抛光、优化拔模角度等手段外,超声波喷涂可实现模具型腔表面脱模涂层的均匀、薄厚可控喷涂,大幅提升脱模顺滑度且不影响制品表面精度。合理的拔模角度设计是脱模的基础保障,抛光模具表面、精准调控注塑冷却时间、开模速度与顶出压力,都能从源头降低脱模阻力。
实际生产中,多数脱模缺陷都源于细节把控不足。拔模角度不足会增大摩擦阻力,冷却不充分会导致制品强度不够、顶出变形,脱模机构受力不均会造成局部拉伤。针对这些问题,行业通用优化方案十分明确:根据制品材质与外观需求预留合理拔模角度,优化模具冷却水路保证均匀定型,均匀布置脱模受力点,同时搭配适配的辅助脱模工艺,平衡脱模效率与产品质量。
随着精密注塑、微型注塑技术的发展,脱模技术也在不断迭代升级,朝着高精度、低损耗、自动化、免维护的方向演进。优质的脱模工艺不仅能降低产品不良率,减少模具磨损,还能缩短生产周期、提升量产效率,是注塑生产中不可或缺的核心技术环节。
注塑脱模技术 : 原理、工艺与优化技巧全解析
注塑脱模技术详解 | 原理、工艺方法与常见问题优化方案 [...]
- 电话:0571-87910406
- 手机:13372540303
微信:13372540303
- QQ: 964840129
中国客户咨询邮件:market2@cheersonic.com
- 海外客户咨询邮件:market3@cheersonic.com
地址:浙江省杭州市富阳区场口镇创业路11-13号