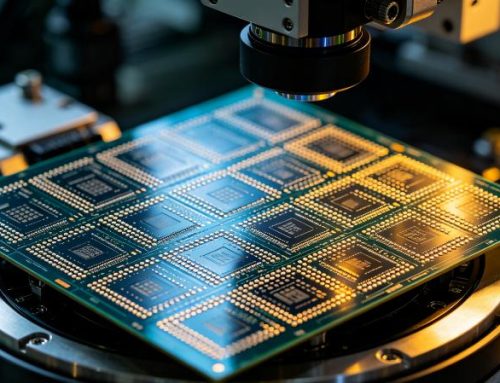
510×515 mm玻璃基板光刻胶超声喷涂设备:工艺设计与均匀性验证
510×515 mm中大尺寸矩形玻璃基板的光刻胶涂布,核心并不是把液体覆盖到基板表面,而是在材料化学性质、沉积动力学、溶剂挥发和后续光刻步骤之间建立稳定的工艺窗口。超声喷涂通过超声振动使供液形成细小液滴,再由载气与运动平台控制液滴到达基板。相较于依赖高速离心铺展的旋涂,这种方式适合研究大面积矩形基板、局部区域涂布以及传统涂布设备不易覆盖的几何形态;但它并不天然保证每种胶液都能得到目标膜厚或缺陷水平。
一、材料与基板边界条件
工艺开发前应记录光刻胶商品型号、批次、正胶或负胶类型、固含量、黏度及测试温度、溶剂体系、建议过滤条件、目标干膜厚度和允许偏差。还应确认基板材质、长宽、厚度、翘曲、表面清洁方式、表面能以及是否存在金属膜或微结构。相同黏度的两种胶液也可能因表面张力、挥发速率、树脂分子量和添加剂不同而呈现不同的雾化与流平行为,因此不能只按黏度选定设备参数。
矩形基板不是标准6/8英寸圆晶圆,不能直接照搬旋涂转速、排风和边缘处理经验。基板清洁后应在受控环境中转运,避免灰尘、纤维、指纹和清洗剂残留成为针孔或附着力失效的来源。对光敏材料,供液容器、管路、喷头周围以及腔体照明还需评估环境光谱和停留时间,防止非预期曝光。
二、系统构成与主要工艺参数
典型系统包括供液单元、超声喷头、载气控制、X/Y/Z运动平台、基板固定与温控、避光或防污染腔体,以及满足溶剂安全要求的排风系统。超声频率和功率影响液滴生成状态,但功率并非越高越好;过强能量、长时间停留或喷头局部升温,可能改变某些配方的温度历史或沉积稳定性。载气过低可能造成雾滴输运不稳,过高则可能增加飞雾、干燥过快和边界扰动。供液流量、喷头到基板距离、扫描速度、相邻轨迹重叠率与供液脉冲需要联合优化。
对长行程矩形基板,运动平台的直线度、加减速段和折返路径十分重要。喷头在起停位置的驻留时间如果与中间匀速段不同,可能形成边缘厚度带。多喷头阵列可以提高覆盖效率,但喷头间的流量、雾化状态和覆盖宽度必须逐一校准;单喷头扫描更利于逐项追踪变量,但处理时间可能更长。两种方案都应通过膜厚地图和重复实验选择,而不是仅凭理论产能判断。
三、建议采用分阶段实验设计
阶段1:材料兼容与雾化稳定性
先用少量胶液确认连续供液、启停响应、喷头清洁方式和管路兼容性。记录雾化过程是否稳定、是否出现间歇喷出、液滴沉积条纹或喷头端部干涸。接液材料、密封件和过滤器应与实际溶剂及温度核对,试验后检查是否存在溶胀、析出或可见残留。
阶段2:单变量筛选与小面积试片
先固定基板清洁、环境条件和胶液批次,再逐项调整供液量、扫描速度、喷头间距、载气和基板温度。随后使用小面积试片寻找稳定沉积区间,再扩大到全尺寸基板。试验记录应保留设备设定值、环境温湿度、胶液静置时间、喷头使用时长及清洗状态,避免把设备状态变化误认为材料配方效应。
阶段3:全幅膜厚与光刻结果验证
使用预先定义的网格测点测量膜厚,明确测量仪器、基准面、边缘排除区和重复测量规则。膜厚相对标准偏差可按 RSD = 标准差 / 平均值 × 100% 计算,但报告中还应同时提供平均膜厚、极差、测点数量和空间分布图。只报告单一RSD数值可能掩盖局部边缘异常或孤立缺陷。之后按材料供应商建议进行软烘、曝光、显影与必要的后烘,检查图形尺寸、残膜、断线、附着力和缺陷位置。
四、质量指标与缺陷诊断
评估重点包括膜厚均值与RSD、边缘轮廓、针孔密度、颗粒数、附着力和曝光显影后的图形完整性。针孔可能来自基板污染、气泡、润湿不良、液滴干燥或过滤问题;颗粒则可能来自环境沉降、管路析出、喷头残胶、基板夹具或操作过程。膜厚条纹可能与扫描重叠率、供液脉动或平台速度变化相关;局部薄区也可能源于表面能差异和雾滴输运不均。排查时应把缺陷坐标与扫描方向、喷头起停点、基板边缘和曝光显影结果叠加,避免只通过整体平均值判断。
旋涂的优势是工艺成熟、对部分圆形晶圆可获得良好膜厚均匀性;其局限包括材料被甩出、边缘厚边、对大尺寸矩形基板的适配困难,以及高速旋转带来的机械和废液管理负担。超声喷涂可减少离心甩胶并支持选择性沉积,但需要更细致地管理扫描轨迹、挥发和腔体流场。材料利用率必须通过实际供液量、沉积量、清洗耗量和废液量的质量平衡计算,不应把某个应用的经验比例当作所有胶液的保证值。
五、安全、重复性与工艺放大
含有PGMEA等有机溶剂的胶液需依据安全数据表配置通风、废液收集、静电与点火源控制,并遵循实验室或工厂的职业健康规范。排风不能只追求最大风量:局部气流可能改变雾滴轨迹和溶剂挥发,因此需要在人员安全、VOC控制和涂布稳定性之间验证合适的流场。喷头清洗废液、过滤器和擦拭物应按材料安全要求分类处理。
工艺转移到更大基板或多喷头平台时,应先确认覆盖宽度、平台平整度、温控均匀性和排风分布,再逐步扩大节拍。建议采用重复批次与对照样片,预先定义合格标准和异常处理流程。设备参数、胶液批号、基板批次、膜厚地图和光刻后检测数据应形成可追溯记录,便于科研团队复现实验和后续工艺放大。
六、面向本应用的验证重点
针对510×515 mm中大尺寸矩形玻璃基板,应将长行程扫描时的膜厚梯度、边缘堆积、颗粒与溶剂挥发差异列为首轮DOE(实验设计)中的重点因素。建议先定义膜厚目标和测点网格,再设置低、中、高三个水平的关键参数,采用单因素筛选或小型因子设计识别主效应与交互作用。每轮试验应保持基板清洁和胶液批次一致,并至少安排重复样片评估重复性;如果同时改变材料、温度和扫描速度,就很难判断性能变化来自哪个因素。
对于设备选型,单喷头长行程扫描通常便于研究配方和路径效应,多喷头阵列则可能提高覆盖效率,但喷头间差异、阵列拼接区和维护一致性也会成为新的变量。基板有翘曲或局部台阶时,需评估固定Z高度是否足够,还是需要分区调高、动态补偿或改变基板姿态。工艺窗口应以实测膜厚分布、缺陷地图和后续光刻结果确定,不能只根据喷涂外观作出判断。
七、如何判断方案是否适用
若项目涉及非标准尺寸玻璃、局部涂覆、小批量材料筛选或希望降低甩胶损耗,超声喷涂值得通过试样验证;若目标是高节拍量产,仍需把涂布速度、维护频率、缺陷率、工艺能力指数和全生命周期成本纳入比较。建议将目标膜厚、RSD、缺陷阈值和后续曝光线宽写成可测量的验收条件,再开展对照实验。
了解更多设备方案,可访问 驰飞超声波液体处理设备 页面。符合条件的制造商、半导体工艺团队及高校/研究机构研发人员,欢迎联系驰飞超声波 Cheersonic,讨论功能涂层项目、材料适配与设备配置,并安排实际胶液和基板的涂层试样测试。最终工艺能力以双方确认的材料条件、测试方法和实验数据为准。